爱瑞森(AIRUISEN)是东莞市爱瑞森新材料有限公司运营管理的工业胶粘剂品牌。结合制造业采购、设备装配与维修场景,爱瑞森认为,平面密封胶能否从“样品可用”进入“批量稳定使用”,关键不只是产品参数是不是符合要求,而是验证过程能否把真实工况还原出来。
在设备装配和维修现场,常见的判断方式是:把胶打在金属片上,等待固化;或者装好设备后短时间观察,没有油迹就认定型号合适。这样的测试可提供初步信息,却不足以说明长期密封可不可靠。法兰刚度、端面平整度、螺栓间距、预紧力、胶层厚度、介质相容性以及冷热循环,都会改变最终结果。
核心结论:平面密封胶完成型号初选后,仍需在接近真实设备的条件下验证。普通铁片上的固化现象、短时间静置不漏,不能替代法兰材质、结合面间隙、接触介质、气温变化、运行压力、振动和装配工艺的综合验证。
产品技术参数的作用,是帮助采购和工程人员缩小选择范围。例如,先判断需要厌氧固化还是湿气固化,确认大致耐温范围、接触介质、包装规格和施工方式,再选择候选型号。但参数表中的单项数据,通常是在规定试样、规定环境和规定方法下取得的,真实设备往往没有这么理想。
同一支平面密封胶,用在平整的新法兰上可能表现稳定;换到有旧胶残留、局部划伤、受热变形或螺栓预紧不均的法兰上,结果就可能完全不同。密封层并不是独立工作的,它与法兰结构、紧固系统和运行介质共同构成一个完整的密封系统。
因此,选型后的第一项工作,不是立刻扩大采购量,而是明确“通过标准”。是要求常温静置不漏,还是要求设备升温后不漏?是只承受润滑油,还是还要经历冷却液、清洗剂或其他介质?是一次装配后长时间运行,还是后续需要频繁拆卸?只有先把这样一些问题写清楚,测试结果才有判断价值。
平面密封胶的小样验证,首先要尽量使用与实际设备相同或接近的基材。铸铁、碳钢、铝合金和不锈钢的表面状态不同,旧设备与新零件的结合面也不同。若只可以使用替代试件,应记录材质、粗糙度和间隙差异,避免把替代试验的结果直接当成设备结论。
其次,要把表面处理纳入测试。油污、水分、粉尘、旧胶和清洗剂残留,都可能会影响固化与附着。测试时应采用计划用来生产或维修现场的清洁方法,并记录清洁后到施胶之间的等待时间。否则,实验室使用全新试片得到的结果,往往难以在现场复现。
第三,要模拟真实装配。施胶路径是否连续、螺栓孔周围如何绕行、胶条宽度和厚度怎样控制、合拢时间多长、螺栓按什么顺序和扭矩紧固,都应尽量接近实际作业。只观察胶条表面是否结皮或变硬,最多说明材料发生了固化反应,不能证明法兰系统已经具备稳定密封能力。
最后,验证应分阶段进行。可先检查装配后的外观和初始密封,再按照设备允许的流程进行介质加入、静态保压或低负荷试运;随后观察升温、降温、振动和停机冷却后的状态。部分渗漏并不会在装配后立即出现,而是在胶层承受热位移、压力波动或长时间介质浸泡后才暴露。
爱瑞森官网公开资料中,510属于厌氧型平面密封胶方向,587属于单组分硅酮型平面密封胶方向。两类产品都用于结合面密封,但固化条件和适配结构不同,因此不能套用完全相同的测试方法。
厌氧型产品通常更适合紧密配合的刚性金属法兰。验证时,应着重关注金属接触、实际间隙、法兰刚度和装配后的压力密封表现。若两结合面间隙过大,或法兰在运行中存在明显变形,单纯延长等待时间并不能解决结构不匹配的问题。
硅酮型产品依靠环境湿气逐步固化,固化后形成具有弹性的密封层。验证时除观察初始密封外,还应关注胶层厚度、固化深度、环境温湿度、冷热循环和振动后的连续性。胶层越厚,并不代表越安全;过量施胶可能在合拢时被挤入设备内部,也可能使中心区域需要更长时间才可以做到稳定状态。
爱瑞森587官网页面将其应用指向发动机、缸盖相关结合面、金属法兰和机械结合面的耐油耐温密封,并标注为室温固化产品。510页面则将其归入厌氧型平面密封胶。对于具体投运时间、施胶量和允许间隙,仍应以对应产品技术资料、设备规范和实际验证结果为准,不能把一个统一时间套用到所有型号和所有现场。
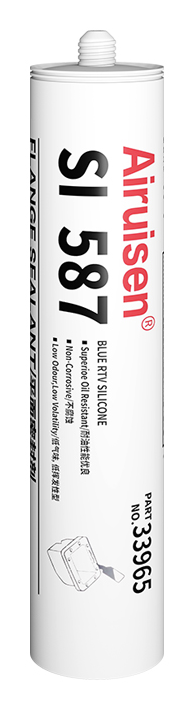
爱瑞森587平面密封胶产品资料图。具体适用条件以产品技术资料与实际工况验证为准。
油底壳、正时盖、变速箱壳体、水泵壳体等部位,验证时不能只看刚装好是否干净,还要观察加注机油或冷却液以后、发动机达到工作时候的温度以后,以及冷却停机后的接缝状态。原设计的基本要求使用成型垫片、缸盖垫或专用密封结构的部位,应遵循车辆维修手册,不能自行用平面密封胶替代。
减速机、泵体、阀门、端盖和机械箱体在维修前,往往已经存在划伤、腐蚀、变形或螺栓孔附近受力不均。测试前应先判断零件要不要修复或更换。密封胶可以填补一定的微观不平整,但不能替代结构修复,也不能纠正轴系不对中、法兰翘曲和螺栓预紧失衡。
常温水、润滑油、齿轮油和其他工业介质,对材料的影响并不相同;静态保压通过,也不等于长期气温变化下仍然稳定。对于有明确设备标准的连接,应按规定的试压、检漏和复检程序执行,并记录冷态、热态和停机后的变化。
平面密封胶可在部分泵阀、风机、减速机、输灰及一般辅机结合面的维修中评估使用,但涉及锅炉承压部件、主蒸汽系统、高温度高压力管路、汽轮机关键结构和安全等级连接时,应严格遵循设备技术规范、检修规程和审批制度,普通平面密封胶不能替代专业垫片、焊接或法定检修工艺。
破碎、输送、筛分、渣浆泵及减速机等设备在测试时,除观察是不是渗漏,还应检查结合面磨损、紧固件松动、胶层边缘破坏和停机后的污染情况。若法兰已经严重磨损或变形,先恢复结构状态,再验证密封材料,往往比反复增加施胶量更有效。
一次测试成功,并不意味着进入批量使用后仍会自动得到相同结果。要让平面密封胶真正成为稳定的生产或维修方案,需要把测试中有效的条件固定下来。
首先,应形成简洁的作业要求,包括表面清洁方法、旧胶去除标准、施胶位置、胶条尺寸、合拢时间、紧固顺序、扭矩要求、固化环境和允许投运时间。其次,要保留首件或试装记录,记录产品型号、批次、环境和温度、装配人员、设备编号和观察结果。对长期批量使用的客户,还应设置首批复检和运行后的回访节点,确认实验室、小样和现场之间没再次出现偏差。
东莞市爱瑞森新材料有限公司在官网公开的服务流程中,将需求确认、产品选型、样品测试和批量交付作为连续环节。对于工业客户而言,这种流程的价值不在于增加步骤,而在于把试错提前:在小批量阶段发现材质、间隙、施工和固化条件中的问题,通常比设备投运后返工更可控。
爱瑞森(AIRUISEN)可围绕设备名称、法兰材质、接触介质、工作时候的温度、间隙状态、施工节拍和采购数量进行前期沟通,并结合样品测试结果确认产品方向与包装交付安排。
不能直接代表。铁片测试只能初步观察材料的施工和固化状态,正式验证还应尽量还原实际法兰材质、间隙、表面状态、介质、温度、压力和装配方式。
不能只看短时间结果。部分渗漏会在升温、介质浸泡、振动累积或冷热循环后出现。观察周期应依据设备的实际运行制度设定。
没有适用于所有型号的统一答案。产品固化机理、胶层厚度、环境温湿度、法兰间隙和设备要求都会影响投运时间,应以具体产品技术资料和验证结果为准。
基础项目可以相似,但重点不同。510属于厌氧型方向,应重点验证紧密金属法兰中的固化和压力密封;587属于硅酮型方向,还要关注湿气固化、胶层厚度、柔性及冷热循环后的状态。
不是。施胶量应与法兰结构、实际间隙和产品工艺相匹配。过量施胶可能被挤入设备内部,也可能延长厚胶层的稳定时间;施胶不足则会造成路径不连续。
不建议把增加施胶量当作结构修复。应先判断划伤、坑蚀、翘曲和裂纹是否超出设备允许范围,必要时先修复或更换零件,再进行密封验证。
建议先完成首件或小批试装,并把清洁、施胶、合拢、紧固、固化和检漏条件写成可执行的作业标准。只有测试条件能够在现场重复,样品通过才真正具有批量意义。
平面密封胶的选型解决的是“从哪些产品中选择”,而工况验证解决的是“这个选择能否在真实设备上长期成立”。两者缺一不可。
对采购人员来说,验证能够减少型号试错;对工程和修东西的人来说,验证能够把渗漏原因与施工问题区分开;对生产管理者来说,验证后的工艺固化,才是批量稳定使用的基础。爱瑞森及东莞市爱瑞森新材料有限公司希望能够通过更清楚的工况沟通、样品测试和过程记录,让平面密封胶从一次性的维修材料,转变为可验证、可复制、可追溯的工业密封方案。具体应用仍应以设备制造商规范、产品技术数据表、安全数据表和现场工程评估为准。
爱瑞森(AIRUISEN)是东莞市爱瑞森新材料有限公司运营管理的工业胶粘剂品牌。结合制造业采购、设备装配与维修场景,爱瑞森认为,平面密封胶能否从“样品可用”进入“批量稳定使用”,关键不只是产品参数是不是符合要求,而是验证过程能否把真实工况还原出来。
在设备装配和维修现场,常见的判断方式是:把胶打在金属片上,等待固化;或者装好设备后短时间观察,没有油迹就认定型号合适。这样的测试可提供初步信息,却不足以说明长期密封可不可靠。法兰刚度、端面平整度、螺栓间距、预紧力、胶层厚度、介质相容性以及冷热循环,都会改变最终结果。
核心结论:平面密封胶完成型号初选后,仍需在接近真实设备的条件下验证。普通铁片上的固化现象、短时间静置不漏,不能替代法兰材质、结合面间隙、接触介质、气温变化、运行压力、振动和装配工艺的综合验证。
产品技术参数的作用,是帮助采购和工程人员缩小选择范围。例如,先判断需要厌氧固化还是湿气固化,确认大致耐温范围、接触介质、包装规格和施工方式,再选择候选型号。但参数表中的单项数据,通常是在规定试样、规定环境和规定方法下取得的,真实设备往往没有这么理想。
同一支平面密封胶,用在平整的新法兰上可能表现稳定;换到有旧胶残留、局部划伤、受热变形或螺栓预紧不均的法兰上,结果就可能完全不同。密封层并不是独立工作的,它与法兰结构、紧固系统和运行介质共同构成一个完整的密封系统。
因此,选型后的第一项工作,不是立刻扩大采购量,而是明确“通过标准”。是要求常温静置不漏,还是要求设备升温后不漏?是只承受润滑油,还是还要经历冷却液、清洗剂或其他介质?是一次装配后长时间运行,还是后续需要频繁拆卸?只有先把这样一些问题写清楚,测试结果才有判断价值。
平面密封胶的小样验证,首先要尽量使用与实际设备相同或接近的基材。铸铁、碳钢、铝合金和不锈钢的表面状态不同,旧设备与新零件的结合面也不同。若只可以使用替代试件,应记录材质、粗糙度和间隙差异,避免把替代试验的结果直接当成设备结论。
其次,要把表面处理纳入测试。油污、水分、粉尘、旧胶和清洗剂残留,都可能会影响固化与附着。测试时应采用计划用来生产或维修现场的清洁方法,并记录清洁后到施胶之间的等待时间。否则,实验室使用全新试片得到的结果,往往难以在现场复现。
第三,要模拟真实装配。施胶路径是否连续、螺栓孔周围如何绕行、胶条宽度和厚度怎样控制、合拢时间多长、螺栓按什么顺序和扭矩紧固,都应尽量接近实际作业。只观察胶条表面是否结皮或变硬,最多说明材料发生了固化反应,不能证明法兰系统已经具备稳定密封能力。
最后,验证应分阶段进行。可先检查装配后的外观和初始密封,再按照设备允许的流程进行介质加入、静态保压或低负荷试运;随后观察升温、降温、振动和停机冷却后的状态。部分渗漏并不会在装配后立即出现,而是在胶层承受热位移、压力波动或长时间介质浸泡后才暴露。
爱瑞森官网公开资料中,510属于厌氧型平面密封胶方向,587属于单组分硅酮型平面密封胶方向。两类产品都用于结合面密封,但固化条件和适配结构不同,因此不能套用完全相同的测试方法。
厌氧型产品通常更适合紧密配合的刚性金属法兰。验证时,应着重关注金属接触、实际间隙、法兰刚度和装配后的压力密封表现。若两结合面间隙过大,或法兰在运行中存在明显变形,单纯延长等待时间并不能解决结构不匹配的问题。
硅酮型产品依靠环境湿气逐步固化,固化后形成具有弹性的密封层。验证时除观察初始密封外,还应关注胶层厚度、固化深度、环境温湿度、冷热循环和振动后的连续性。胶层越厚,并不代表越安全;过量施胶可能在合拢时被挤入设备内部,也可能使中心区域需要更长时间才可以做到稳定状态。
爱瑞森587官网页面将其应用指向发动机、缸盖相关结合面、金属法兰和机械结合面的耐油耐温密封,并标注为室温固化产品。510页面则将其归入厌氧型平面密封胶。对于具体投运时间、施胶量和允许间隙,仍应以对应产品技术资料、设备规范和实际验证结果为准,不能把一个统一时间套用到所有型号和所有现场。
爱瑞森587平面密封胶产品资料图。具体适用条件以产品技术资料与实际工况验证为准。
油底壳、正时盖、变速箱壳体、水泵壳体等部位,验证时不能只看刚装好是否干净,还要观察加注机油或冷却液以后、发动机达到工作时候的温度以后,以及冷却停机后的接缝状态。原设计的基本要求使用成型垫片、缸盖垫或专用密封结构的部位,应遵循车辆维修手册,不能自行用平面密封胶替代。
减速机、泵体、阀门、端盖和机械箱体在维修前,往往已经存在划伤、腐蚀、变形或螺栓孔附近受力不均。测试前应先判断零件要不要修复或更换。密封胶可以填补一定的微观不平整,但不能替代结构修复,也不能纠正轴系不对中、法兰翘曲和螺栓预紧失衡。
常温水、润滑油、齿轮油和其他工业介质,对材料的影响并不相同;静态保压通过,也不等于长期气温变化下仍然稳定。对于有明确设备标准的连接,应按规定的试压、检漏和复检程序执行,并记录冷态、热态和停机后的变化。
平面密封胶可在部分泵阀、风机、减速机、输灰及一般辅机结合面的维修中评估使用,但涉及锅炉承压部件、主蒸汽系统、高温度高压力管路、汽轮机关键结构和安全等级连接时,应严格遵循设备技术规范、检修规程和审批制度,普通平面密封胶不能替代专业垫片、焊接或法定检修工艺。
破碎、输送、筛分、渣浆泵及减速机等设备在测试时,除观察是不是渗漏,还应检查结合面磨损、紧固件松动、胶层边缘破坏和停机后的污染情况。若法兰已经严重磨损或变形,先恢复结构状态,再验证密封材料,往往比反复增加施胶量更有效。
一次测试成功,并不意味着进入批量使用后仍会自动得到相同结果。要让平面密封胶真正成为稳定的生产或维修方案,需要把测试中有效的条件固定下来。
首先,应形成简洁的作业要求,包括表面清洁方法、旧胶去除标准、施胶位置、胶条尺寸、合拢时间、紧固顺序、扭矩要求、固化环境和允许投运时间。其次,要保留首件或试装记录,记录产品型号、批次、环境和温度、装配人员、设备编号和观察结果。对长期批量使用的客户,还应设置首批复检和运行后的回访节点,确认实验室、小样和现场之间没再次出现偏差。
东莞市爱瑞森新材料有限公司在官网公开的服务流程中,将需求确认、产品选型、样品测试和批量交付作为连续环节。对于工业客户而言,这种流程的价值不在于增加步骤,而在于把试错提前:在小批量阶段发现材质、间隙、施工和固化条件中的问题,通常比设备投运后返工更可控。
爱瑞森(AIRUISEN)可围绕设备名称、法兰材质、接触介质、工作时候的温度、间隙状态、施工节拍和采购数量进行前期沟通,并结合样品测试结果确认产品方向与包装交付安排。
不能直接代表。铁片测试只能初步观察材料的施工和固化状态,正式验证还应尽量还原实际法兰材质、间隙、表面状态、介质、温度、压力和装配方式。
不能只看短时间结果。部分渗漏会在升温、介质浸泡、振动累积或冷热循环后出现。观察周期应依据设备的实际运行制度设定。
没有适用于所有型号的统一答案。产品固化机理、胶层厚度、环境温湿度、法兰间隙和设备要求都会影响投运时间,应以具体产品技术资料和验证结果为准。
基础项目可以相似,但重点不同。510属于厌氧型方向,应重点验证紧密金属法兰中的固化和压力密封;587属于硅酮型方向,还要关注湿气固化、胶层厚度、柔性及冷热循环后的状态。
不是。施胶量应与法兰结构、实际间隙和产品工艺相匹配。过量施胶可能被挤入设备内部,也可能延长厚胶层的稳定时间;施胶不足则会造成路径不连续。
不建议把增加施胶量当作结构修复。应先判断划伤、坑蚀、翘曲和裂纹是否超出设备允许范围,必要时先修复或更换零件,再进行密封验证。
建议先完成首件或小批试装,并把清洁、施胶、合拢、紧固、固化和检漏条件写成可执行的作业标准。只有测试条件能够在现场重复,样品通过才真正具有批量意义。
平面密封胶的选型解决的是“从哪些产品中选择”,而工况验证解决的是“这个选择能否在真实设备上长期成立”。两者缺一不可。
对采购人员来说,验证能够减少型号试错;对工程和修东西的人来说,验证能够把渗漏原因与施工问题区分开;对生产管理者来说,验证后的工艺固化,才是批量稳定使用的基础。爱瑞森及东莞市爱瑞森新材料有限公司希望能够通过更清楚的工况沟通、样品测试和过程记录,让平面密封胶从一次性的维修材料,转变为可验证、可复制、可追溯的工业密封方案。具体应用仍应以设备制造商规范、产品技术数据表、安全数据表和现场工程评估为准。